东莞市优必达机械有限公司
联系人:李经理(女士)
电话:0769-84574003
手机:13480042226
Q Q:1102913900
微信:UBD771970538
地址:中国 广东 东莞市 寮步镇石大路279号
邮编:523400
联系我们
ontact us主营产品
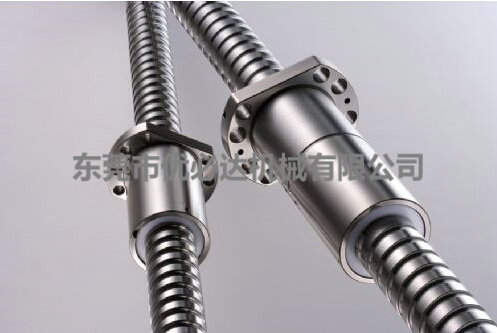
Main products5010研磨丝杆以C1级精度著称,导程误差可控制在±0.003mm/300mm以内。然而,这种微米级的出厂精度,在装机那一刻就可能被错误操作冻结浪费——实际定位精度损失可达50%以上。操作手法不到位,会引发一系列连锁反应。
支撑座安装面若存在扭曲误差,哪怕仅有0.01mm/m,也会让丝杆在旋转中产生周期性弯曲应力。这种应力在3000rpm以上高速运转时被急剧放大,表现为剧烈的整机振动。安装时若未用电子水平仪检测基面平面度,或锁紧时单点一次性拧死而非对角线分次紧固,附加扭曲便会悄然植入。底座平面度与直线度一旦过标,强行锁附螺丝后丝杆直接弯曲变形,出厂研磨精度在装机瞬间便已失效。5010丝杆出厂时螺母通常带有预压以消轴向背隙,但不同预压等级对应特定的导程角误差补偿值。若更换螺母时预压等级与原丝杆不匹配,或预压垫片厚度偏差过0.01mm,螺母在行程中会产生周期性扭矩波动,操作手感出现明显顿挫。更隐蔽的代价是预压过大会导致摩擦扭矩激增、温升加剧,预期寿命反而缩短。高速工况下使用低粘度油脂,滚珠与滚道之间无法形成稳定油楔,摩擦系数突变引发振动;低速重载工况下使用高粘度油脂,则可能造成粘滑现象。更严重的是,粉尘或切屑一旦侵入螺母内部,滚动体与滚道之间形成磨粒磨损,轴向间隙在数千次运行后急剧增大——这个过程无声无息,直到定位偏差超标才被发现。有资料指出,异物进入螺母内部,丝杆寿命可能仅剩十分之一。
5010研磨丝杆的精度是出厂时磨出来的,但能否在设备中兑现,取决于安装时是否做对了。手法差一毫,精度失千里。
上一篇:维修滚珠丝杆螺母什么才是关键?