东莞市优必达机械有限公司
联系人:李经理(女士)
电话:0769-84574003
手机:13480042226
Q Q:1102913900
微信:UBD771970538
地址:中国 广东 东莞市 寮步镇石大路279号
邮编:523400
联系我们
ontact us主营产品
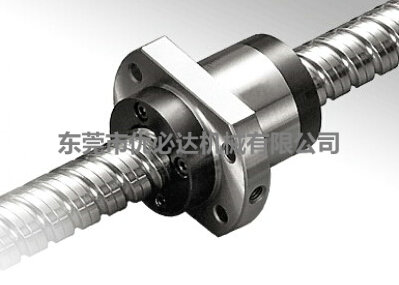
Main products在精密传动领域,正负牙滚珠丝杠凭借同一根杆上加工出正反两段螺纹、实现同步反向运动的特性,在压力机、注塑机顶出机构等场合备受青睐。然而,当这类高价值精密部件在测试或服役中出现反向间隙差、运动卡滞、异响振动等核心指标不合格时,问题往往不是单一因素所致。作为从业人员,须指出:核心指标不合格,是加工、装配、安装与运维环节连锁缺陷的综合反映。
正负牙丝杠对螺纹加工精度要求高。若正牙与负牙的导程累积误差不一致,或牙型半角偏差较大,两侧螺母在运动中将产生相对位置误差,直接表现为空载时一侧前或滞后。更隐蔽的是加工痕迹缺陷——磨削参数不当产生的周期性振纹、热累积导致的滚道氧化变色、以及正反牙过渡区域的微小台阶或牙型畸变,都会在动态检测中呈现位置误差曲线的瞬时尖峰。这些缺陷往往肉眼难辨,却直接决定滚珠通过时是否产生冲击与过早点蚀。正负牙丝杠通常通过调整两侧螺母相对位置消轴向间隙。预紧力过大,运转时产生异常热量与扭矩增大;预紧力过小,则反向精度不足。同时,正反丝杆对安装同轴度要求远高于普通丝杆——允许偏差通常仅≤0.02mm/m。安装基面上两侧螺母座加工偏差、丝杆轴线与导轨导向线不平行,都会使螺母运行时承受附加径向力,导致运动阻力不均甚至卡滞。正反牙两侧需独立润滑管路,若油路串通或堵塞,将导致摩擦系数失控。而精度不合格往往是渐发性的——随着运行时间增加,磨损累积使定位精度持续劣化,初期不明显的微小间隙放大为不可接受的反向误差。
正负牙滚珠丝杠核心指标不合格,本质上是加工精度、装配预紧、安装对中、润滑维护四重维度失守的结果。采购验收时,应要求厂家提供完整的导程误差检测报告与表面粗糙度测量数据,并在安装阶段严格使用激光对中仪校准。记住:这根丝杠的精度底线,是靠全流程的系统管控守住的。